

במכונות משולבות יציקה-ריתוך לרכב, כשלים רק לעתים נדירות מתחילים באזעקה אדומה.
הם מתחילים עם סטיות קטנות, בלתי ניתנות לאיתור:
1 כתם ריתוך מעט חלש מאתמול
2 עומק ריתוך לייזר נסחף בשברירי מילימטר
3 לחץ מהדק ש"נראה נורמלי" אך לא ניתן לחזור עליו
הקו ממשיך לרוץ.
ה-PLC לא מדווח על שום תקלה.
ושבועות לאחר מכן, בעיות איכות צצות במורד הזרם - כשהעלות כבר מוכפלת.
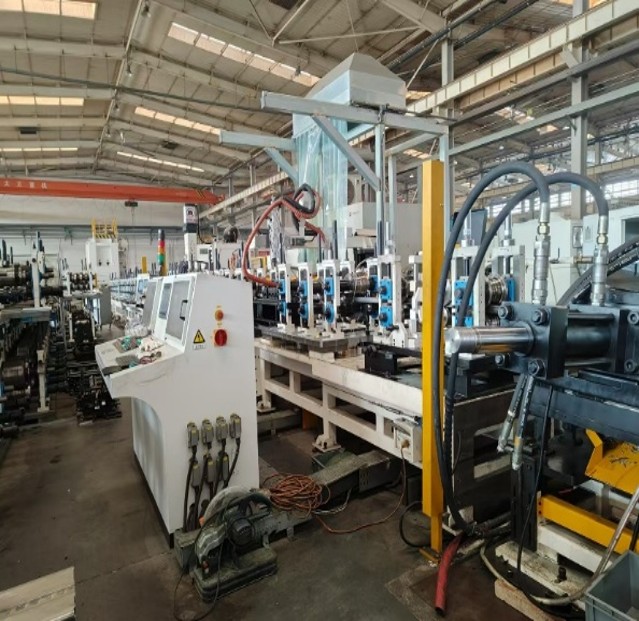
מול לקוחות הריאליטי בקומת החנות
מנקודת המבט של הלקוח, הבעיות הקשות ביותר במערכות ריתוך אינן שגיאות לוגיות, אלא חוסר ודאות.
בסביבות ריתוך אמיתיות לרכב:
1 ריתוך בזרם גבוה מייצר הפרעות אלקטרומגנטיות עזות
2 מנועים, שסתומים ותנורי חימום מתחלפים ללא הרף
3 טמפרטורה ולחץ משתנים באופן דינמי בזמני טקט הדוקים
מה שלקוחות חווים הוא לא כישלון מוחלט, אלא אובדן הדרגתי של ביטחון שליטה:
1 האם השסתום באמת התחלף ברגע המדויק?
2 האם המנוע הזה כבר התחמם יתר על המידה לפני שהריתוך התחיל?
3 האם משוב הלחץ היה יציב, או פשוט "מקובל" באותו רגע?
וכשמשהו אכן משתבש, מיד אחריה שאלה נוספת:
איפה בדיוק הבעיה - וכמה מהר נוכל למצוא אותה?
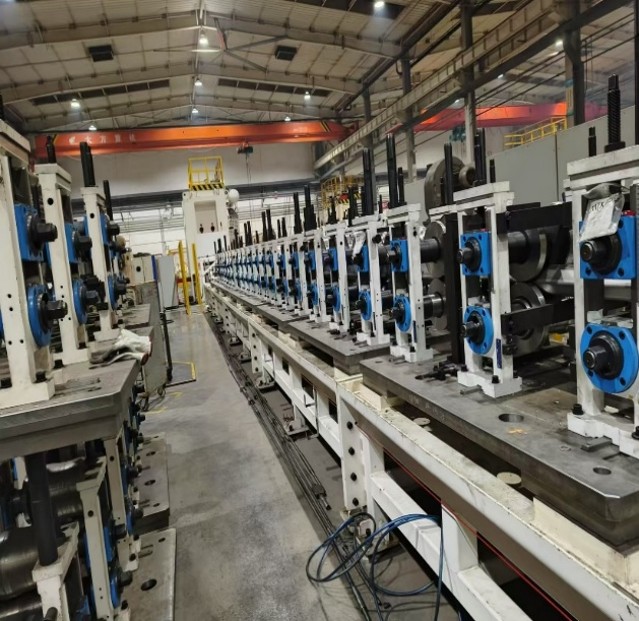
מדוע ארכיטקטורות I/O קונבנציונליות הופכות לצוואר הבקבוק
רוב מכונות הריתוך מסתמכות על קלט/פלט מבוזר שהוא "תואם PLC" אך אינו מוכן לריתוך .
תחת תנועה רציפה של PROFINET ו-EMI כבד:
1 כניסות דיגיטליות מחמיצות פולסים קצרים מרשתות וממתגי גבול
2 תזמון פלט מתערער תחת עומס, המשפיע על סנכרון הריתוך
3 ערכי לחץ אנלוגיים משתנים מספיק כדי להשפיע על העקביות
4 משוב טמפרטורה מגיע מאוחר מדי כדי למנוע סחיפה תרמית
אף אחת מהבעיות הללו לא מעוררת עצירה מיידית.
אבל יחד, הם שוחקים בשקט את חזרות הריתוך .
זו הסיבה שלקוחות אומרים לעתים קרובות:
"ה-PLC בסדר. התוכנית לא השתנתה.
אבל התהליך כבר לא יציב".
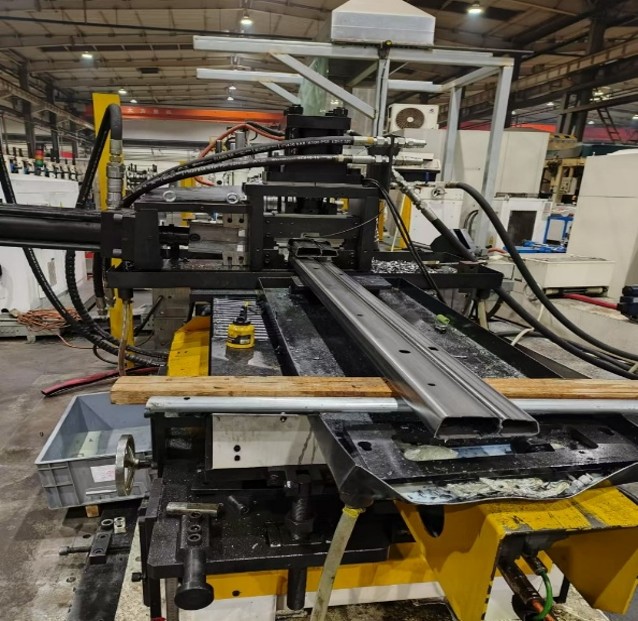
מדוע מכונה זו נבנתה סביב ODOT C-Series I/O
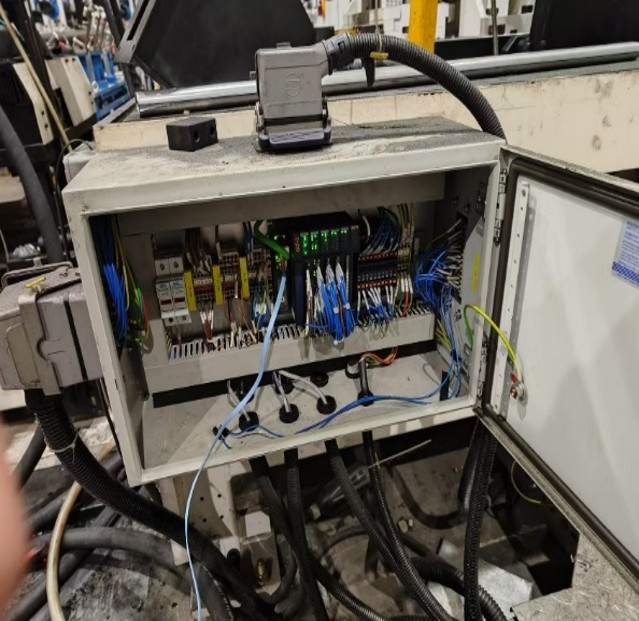
במערכת זו של יציקת וריתוך לרכב, הלקוח בחר PLC של סימנס S7-1200 לשליטה לוגית - אך סירב להתפשר ברמת השטח.
שתי קבוצות של ODOT C-Series Remote I/O נבחרו כעבדי PROFINET, לא רק עבור יציבות תקשורת, אלא עבור תפעול ותחזוקה לטווח ארוך ברצפת החנות.
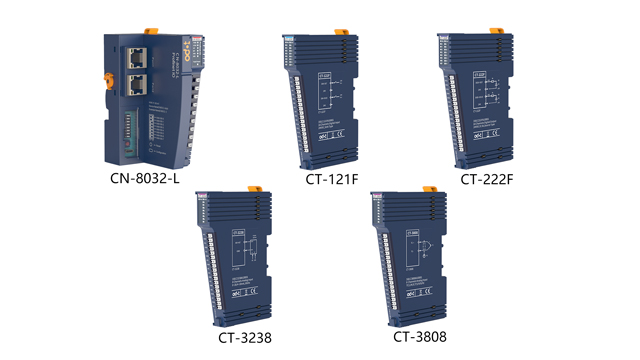
שליטה דטרמיניסטית בתנאים קשים
מתאם CN-8032-L PROFINET
מבטיח תקשורת יציבה ודטרמיניסטית גם במהלך הפרעות ריתוך, מבטל עיכובים אקראיים בתגובת I/O.
מודולי קלט דיגיטליים CT-121F
ללכוד באופן אמין משוב מנוע, מצבי שסתומים, רשתות בטיחות ומתגי גבול - מניעת אותות החמצה שמשבשים בשקט את רצפי הריתוך.
מודולי פלט דיגיטלי CT-222F
ספקו שליטה מדויקת וניתנת לחזרה על מנועים, שסתומים ותנורי חימום, ומבטיחים שכל מחזור ריתוך יבוצע בדיוק כפי שתוכנן.
CT-3238 מודולי קלט אנלוגיים
הספק משוב לחץ שנשאר יציב לאורך זמן, תומך בכוח הידוק עקבי ובאיכות ריתוך לאורך משמרות.
CT-3808 מודולים תרמיים
מעקב אחר טמפרטורות המנוע והמחמם בזמן אמת, מה שמאפשר התערבות מוקדמת לפני שהסחף התרמי משפיע על תהליך הריתוך.
פתרון בעיות מהיר יותר כאשר כל דקה נחשבת
מעבר לביצועי האות, ODOT C-Series I/O מיועד ליעילות תחזוקה בעולם האמיתי.
1 מסופים מובילי אור LED מספקים אינדיקציה ברורה ואינטואיטיבית של מצב הערוץ והאות
2 מהנדסים באתר יכולים לזהות באופן מיידי נקודות I/O חריגות מבלי לפתוח ארונות או להתחקות אחר חיווט
3 זמן לוקליזציה של תקלות מצטמצם משעות לדקות, תוך מזעור ישיר של זמן השבתה לא מתוכנן
בייצור רכב, נראות מהירה של תקלות אינה נוחות - היא הגנה על פרודוקטיביות.
ODOT C-Series I/O בנוי מתוך מחשבה על אמינות ארוכת טווח:
1 TÜV Rheinland מוסמך , עומד בתקנים תעשייתיים מוכרים בינלאומיים
2 בחירת רכיבים קפדנית ותהליכי בקרת איכות מקצה לקצה (QC) מבטיחים עקביות המוצר
3 עיצוב ללא עציצים משפר את יכולת התחזוקה תוך הפחתת עלויות השירות לטווח ארוך
אמינות החומרה מתחזקת עוד יותר על ידי שירות התמיכה הטכנית 7×24H של ODOT , המספק ללקוחות סיוע מקצועי לאורך ההפעלה, ההגברה והתפעול לטווח ארוך.
כאשר מתעוררות בעיות, הלקוחות נהנים מ:
1 תגובה מהירה של מהנדסי אוטומציה מנוסים
2 הנחיות ברורות לפתרון בעיות ואופטימיזציה של המערכת
3 הפחתת הסיכון התפעולי באמצעות התערבות טכנית בזמן
מה הלקוח באמת קונה: ודאות תהליך
ODOT לא נבחר ל"הוספת נקודות קלט/פלט".
הוא נבחר מכיוון שהוא סוגר את הפער בין מה שה-PLC מאמין למה שהמכונה עושה בפועל - והופך את הפער הזה לגלוי וניתן לשליטה.
עבור לקוחות ריתוך רכב, המשמעות היא:
1 פחות סיכוני איכות נסתרים
2 ניתוח מהיר יותר של סיבות שורש ברצפת החנות
3 ביצועי ריתוך צפויים לאורך מחזורי ייצור ארוכים
4 ביטחון ששכבת השטח לא תערער את אסטרטגיית הבקרה
בייצור רכב בנפח גבוה,
קלט/פלט לא יציב לא עוצר את הקו - הוא פוגע בשקט באיכות.
ODOT C-Series I/O נבחר מכיוון שהוא הופך סיכונים בלתי נראים לתהליכים מבוקרים, ניתנים לאבחון וחזרה.


